
对辊挤压造粒机的辊间隙,是调试环节里很容易调错、但调对了立刻见效的一个参数。调小了辊皮干磨、电流飙升甚至闷机;调大了颗粒松散、粉料翻倍。多数干法造粒线的合适范围是这样的:有机肥(牛粪、秸秆粉、有机-无机复混)两辊间隙控制在0.5~1毫米,无机肥(氯化钾、硫酸钾、氮磷钾复混)控制在1~1.5毫米,新辊皮初次调试先定0.4~0.6毫米再微调。有一条硬下限必须记住:两辊**不能碰面,极小留0.3毫米左右。
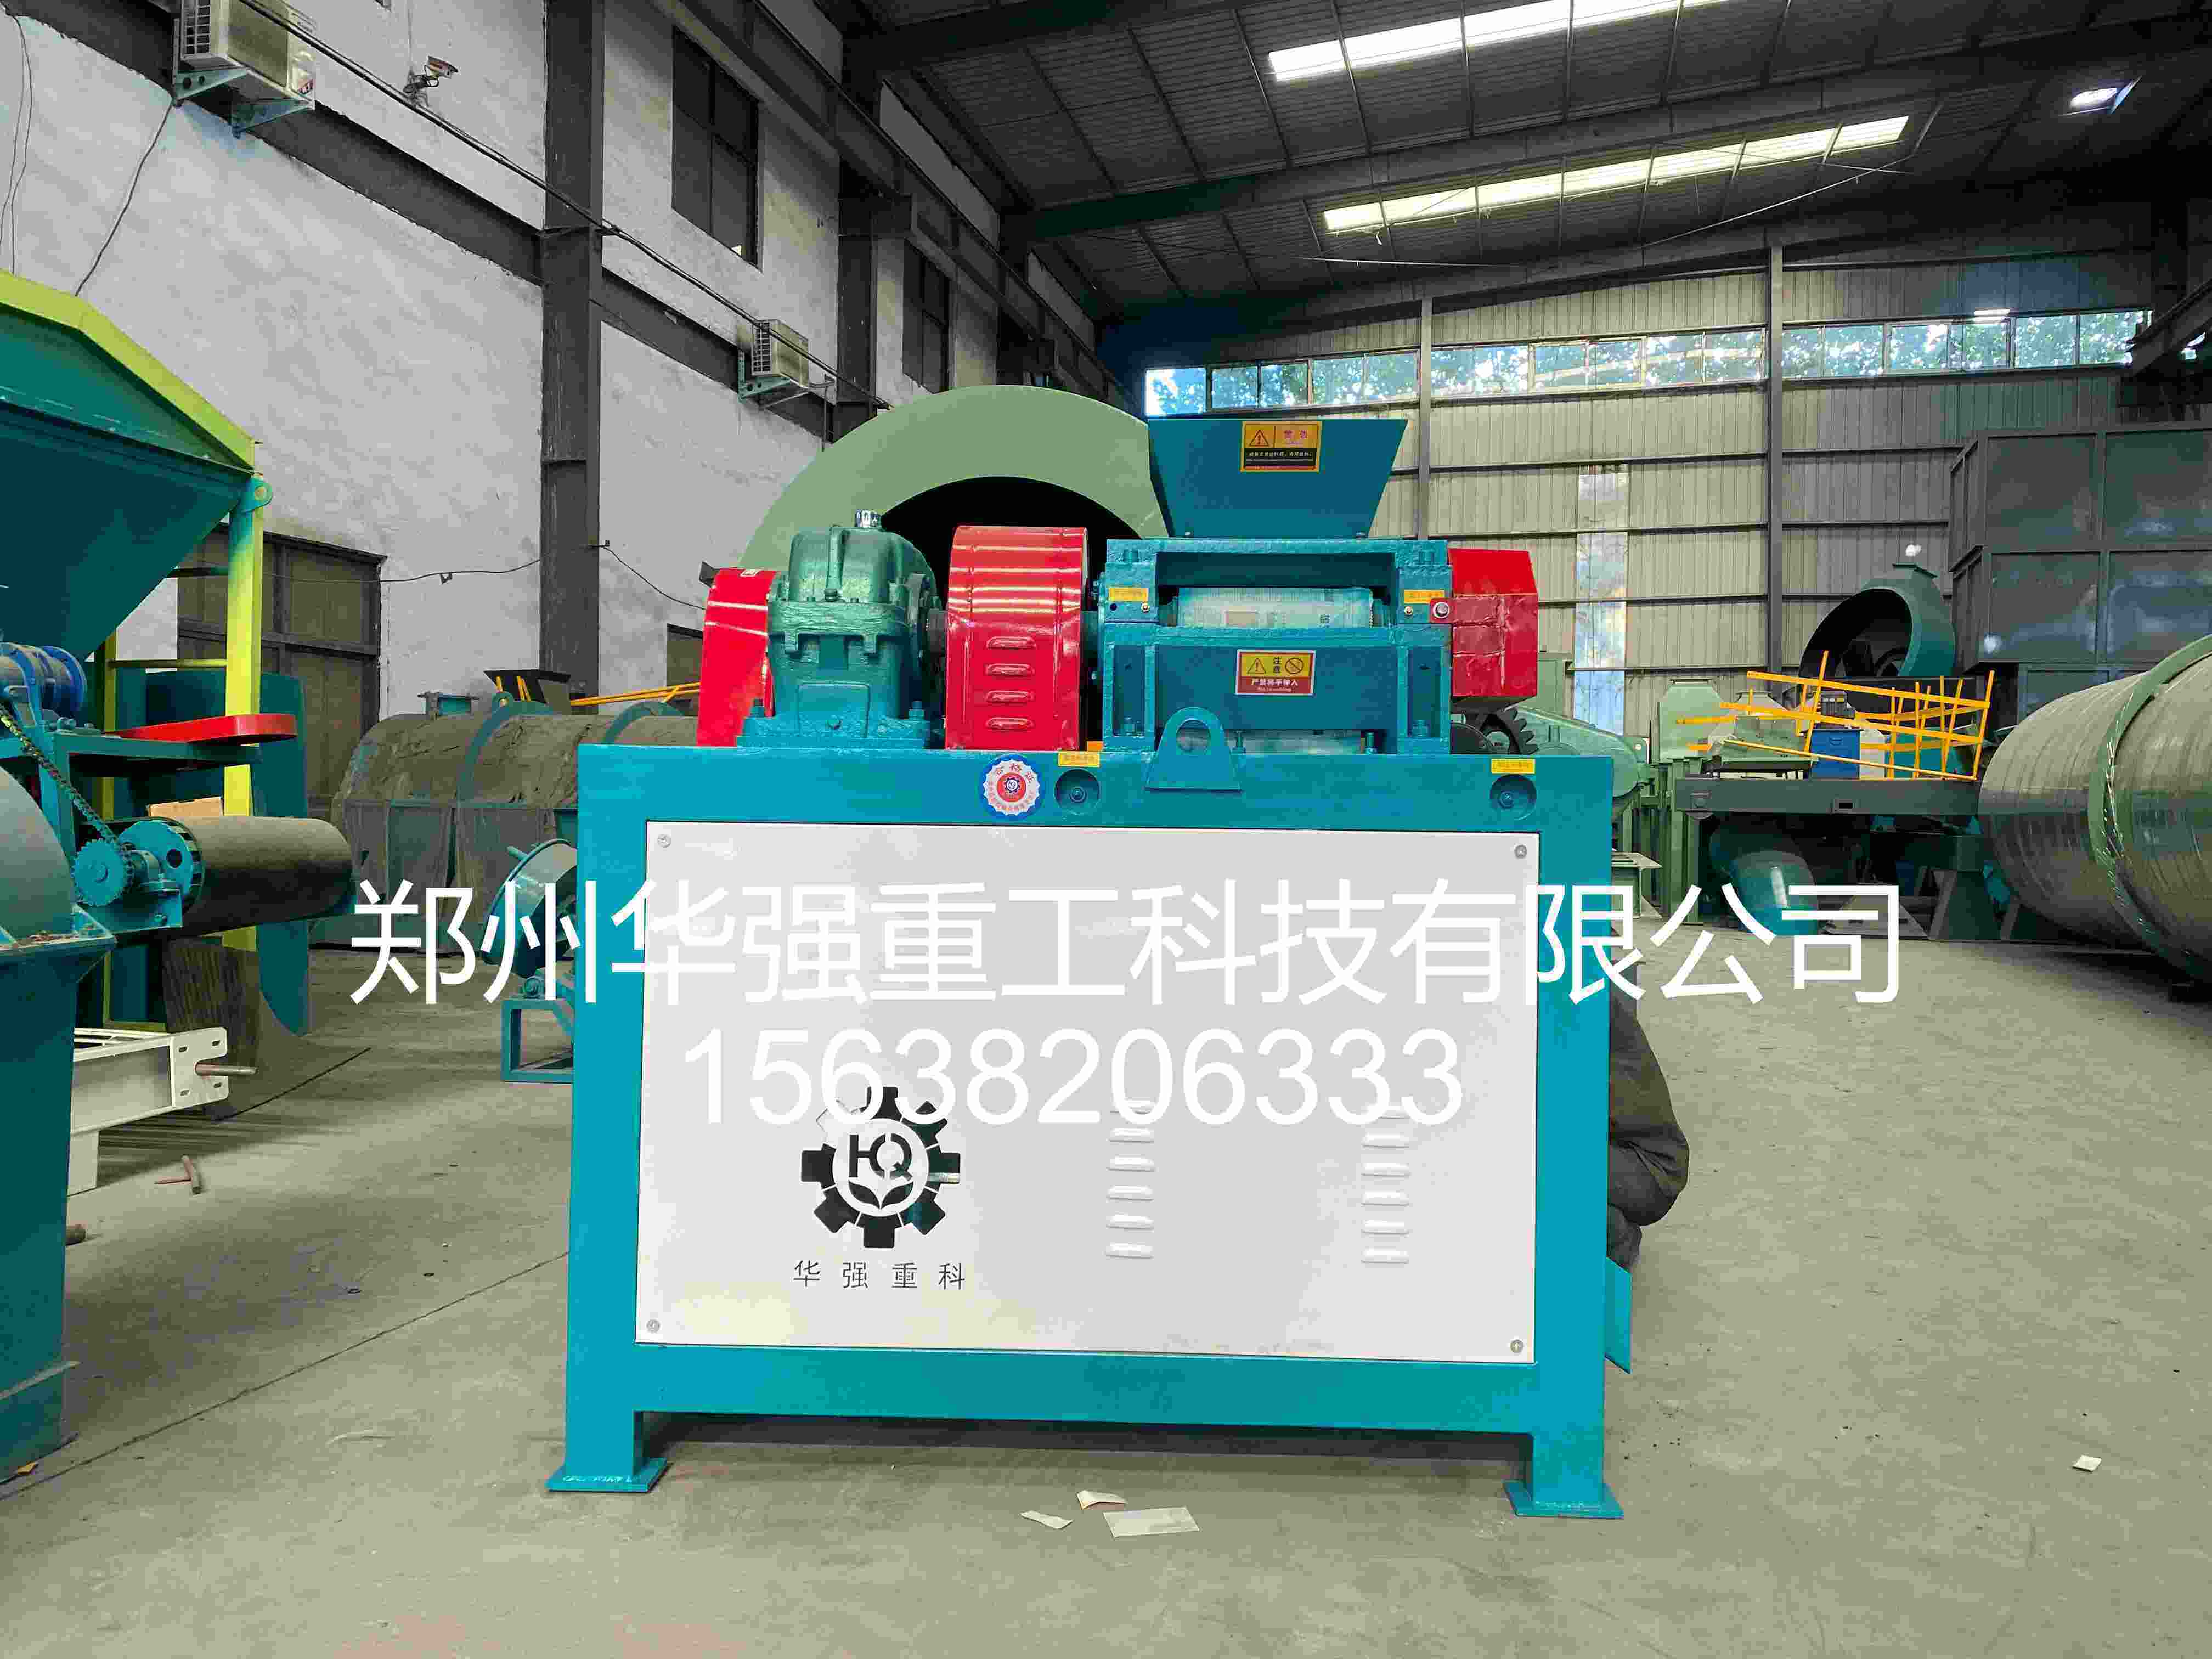
调之前先做安全动作:停机、断电,液压机型务必先泄压,严禁带负荷操作。常见偏心套式结构这样调——松开被动辊轴承座上盖的紧固螺栓,转动轴承座两侧的偏心套,按刻度槽逐格微调,关键是两端必须同步调同样的格数,否则两辊不平行、球窝直接错位。调完用一张3毫米厚的硬纸板夹在两辊之间,手动盘车转一圈抽出来看压痕:压痕均匀说明平行,偏在一边说明没调平。间隙到位后插回限位块、紧固螺栓,再点动试转,听声音无金属撞击、电流平稳才算完成。液压加压机型省事一些,通过泵站或面板微调辊缝,系统会自动补偿辊皮磨损量。
间隙调完还不算完,必须校球窝对中。轴向错位就调被动轴承座两侧压盖、把偏心套左右推;周向错位则松开被动齿轮与调整套的连接螺栓,用顶丝让副轴微转一点,对上再锁紧。校验还是用夹纸板滚压看压痕,是不是压出完整一个球窝。球窝不对中,物料从缝里直接漏过去,表现就是料进去了却出不了几个颗粒、全变成粉。
辊间隙和颗粒强度的关系很直接:对辊挤压靠球窝闭合把物料高压压实,间隙越小压实越充分,密度和抗压强度越好。但绝不是越小越好。间隙小于0.3毫米,辊面几乎贴着转,干磨、电流尖峰、轴承发热、辊皮磨损加速,严重的直接闷机断轴。反过来间隙超上限,球窝闭合时物料层太厚、边缘压实不足,颗粒就疏松扁薄、掉角粉化,筛分后细粉一大堆,回料比从1:1涨到1:1.5以上,有效成品反而下降。
强度也不是单靠缩间隙堆出来的,它和压力、原料细度、含水率、粘结剂、辊皮磨损程度都耦合。实操里建议这么调:压力先打到额定值的50%,间隙从中值0.6毫米起步,出粒后做跌落测试——1米自由落下不碎、手捏不瘪就算合格。不够硬先小幅增压,每次加1~2兆帕,别急着把间隙往死里缩;还是不行再回头查含水率(干法一般5%~8%)和细度(60~80目)。
辊皮用久了球窝变浅、辊面下凹,实际辊缝会悄悄变大,表现是同样设定下颗粒越来越松。这时按偏心套刻度逐格收紧补偿,通常能调十次左右;磨损到球窝明显变浅、碎粉持续增多就别硬撑,直接换辊皮。日常延寿靠三件事:每班清理辊面残料、进料前过磁选除铁、均匀连续喂料别单边下料——偏磨比正常磨损快得多。
调试顺序建议这样走:先校两辊平行度,再校球窝对中,间隙定中值,压力渐进式加,看电流是否平稳在额定内,然后做跌落和手捏测试。一句话总结:辊间隙不是越小越好,是"两辊平行+球窝对中+间隙卡在中值偏下+压力匹配"这套组合调出来的。有机肥干法线把间隙稳在0.5~1毫米、压力渐进加到位,颗粒强度做到15~20牛是稳的,再往下缩就是拿辊皮寿命换硬度了。
 156-3820-6333


